Снятие заусенцев с алюминиевых деталей после ЧПУ

О проекте

В этом примере рассматривается технология снятия заусенцев с алюминиевых деталей после фрезерования на станках с ЧПУ. Основные задачи включают удаление заусенцев на кромках и отверстиях, сглаживание острых краев и подготовку поверхности к последующему анодированию.

При подборе технологии важно сохранить посадочные размеры, учитывать геометрию детали и снизить риск царапин и повреждений поверхности.

  • Материал: Алюминиевый сплав АД31 / Д16
  • Способ изготовления: Фрезерование на станках с ЧПУ
  • Задача: Снятие заусенцев и скругление кромок
  • Рекомендуемое оборудование: Inovatec VB(B)100
  • Статус: Предварительная технологическая конфигурация, требуется проверка
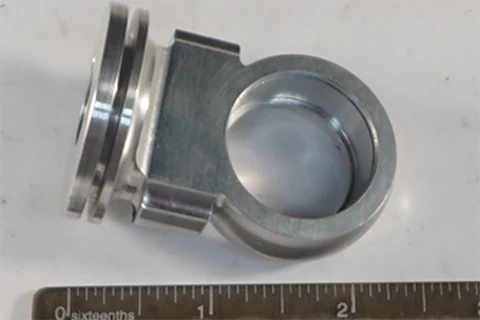
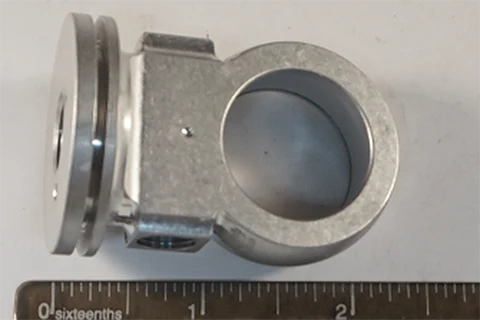
snyatie-zausencev-alyuminiya-do-obshchij-vid

До обработки

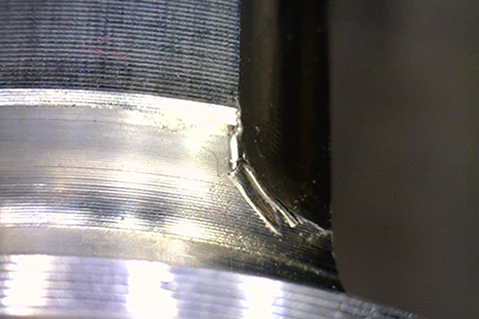
snyatie-zausencev-alyuminiya-posle-obshchij-vid

После обработки

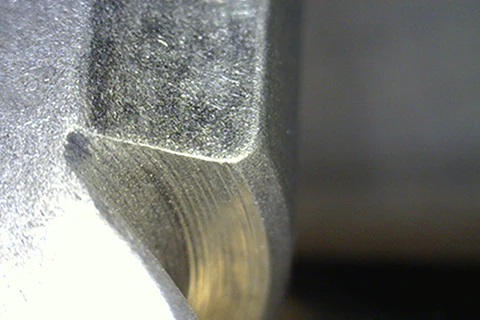
snyatie-zausencev-alyuminiya-do-krupnyj-plan

Кромка до обработки

snyatie-zausencev-alyuminiya-posle-krupnyj-plan

Кромка после обработки

Исходная задача

После фрезерования на станках с ЧПУ на контурах, ребрах и кромках отверстий алюминиевых деталей могут оставаться заусенцы. Ручное удаление заусенцев требует дополнительных трудозатрат и не всегда обеспечивает одинаковое качество обработки всей партии.

Основная задача заключается в удалении заусенцев и сглаживании острых кромок без нарушения посадочных размеров. При этом необходимо сохранить геометрию детали и подготовить поверхность к последующему анодированию.

Удаление заусенцев

После фрезерования на контурах, ребрах и кромках отверстий остаются заусенцы. Необходимо удалить их, включая труднодоступные участки, без повреждения поверхности детали.

Сглаживание кромок

Острые кромки необходимо сгладить и обеспечить равномерное скругление. При этом важно контролировать степень обработки, чтобы не изменить геометрию детали.

Сохранение размеров

Во время удаления заусенцев необходимо сохранить посадочные размеры и геометрию детали. Избыточный съем материала может привести к нарушению допусков и проблемам при сборке.

Подготовка к анодированию

Перед анодированием требуется удалить заусенцы и снизить выраженность следов механической обработки. Поверхность должна соответствовать требованиям последующей подготовки и нанесения покрытия.

Подбор оборудования и технологии

Для обработки алюминиевых деталей после ЧПУ рассматриваем виброгалтовочную машину Inovatec VB(B)100. В качестве исходного варианта предлагаем полимерные галтовочные тела с низкой режущей способностью и нейтральный компаунд для алюминия.

Параметры обработки подбираются с учетом геометрии деталей, размеров отверстий, требуемого состояния кромок и риска повреждения поверхности. Окончательная конфигурация определяется после пробной обработки.

Виброгалтовочная машина VB(B)100

Другие модели представлены в нашем каталоге виброгалтовочных машин Inovatec. Вы можете сравнить серии по объему чаши, конструкции и возможностям обработки.

Полимерные галтовочные тела

Для первого испытания рассматриваем конусные тела размером 15 × 15 мм с низкой режущей способностью. Перед загрузкой необходимо проверить риск их застревания в отверстиях и пазах.

Компаунд для алюминия

Нейтральный компаунд с компонентами для защиты алюминия от коррозии используется в качестве исходного варианта. Совместимость состава с материалом детали проверяется при испытании.

Параметр Предварительная конфигурация
Оборудование Inovatec VB(B)100
Объем чаши 100 л (номинальный)
Галтовочные тела Полимерные, низкая режущая способность
Форма и размер Конус, 15 × 15 мм
Компаунд Нейтральный, для обработки алюминия
Соотношение деталей и наполнителя 1:4 по объему
Время пробной обработки 60–90 минут (требует проверки)
Контрольные точки 30 / 60 / 90 минут
Предварительная загрузка 20–30 деталей (требует испытаний)

Предварительная технологическая конфигурация. Размер галтовочных тел, загрузка, время обработки и соотношение деталей с наполнителем требуют проверки на конкретных образцах. Номинальный объем чаши не равен фактическому объему загрузки.

План пробной обработки алюминиевых деталей

Перед запуском серийной обработки необходимо проверить выбранную технологию на небольшой партии деталей. Пробная обработка позволяет оценить удаление заусенцев, состояние кромок, сохранение размеров и риск повреждения поверхности.

Для первоначальной проверки рассматривается цикл продолжительностью 60–90 минут с промежуточным контролем через 30, 60 и 90 минут. Обработка завершается при достижении требуемого результата.

01

Подготовка деталей

Проверяем материал, размеры, расположение заусенцев и отверстий. Определяем участки, требующие сохранения точной геометрии и защиты поверхности.

02

Настройка процесса

Подбираем галтовочные тела и компаунд, задаем первоначальную загрузку и параметры вибрации. Проверяем риск столкновения деталей и застревания наполнителя.

03

Промежуточный контроль

Через 30 минут проверяем состояние заусенцев и поверхности. При необходимости корректируем режим. Повторные проверки планируются через 60 и 90 минут.

04

Оценка результата

Контролируем остаточные заусенцы, скругление кромок, размеры и состояние поверхности. По результатам проверки уточняем параметры для последующей обработки.

Критерии оценки результата обработки

Качество обработки оценивается по состоянию кромок, наличию остаточных заусенцев, шероховатости поверхности и сохранению размеров детали. Перед утверждением серийной технологии необходимо проверить результаты пробной обработки и подтвердить соответствие установленным требованиям.

Удаление заусенцев

Полное удаление заусенцев на наружных контурах, ребрах и кромках отверстий, включая труднодоступные участки.

Радиус скругления кромок

Целевой диапазон радиуса скругления. Фактическое значение необходимо подтвердить измерением.

Шероховатость поверхности Ra

Планируемое снижение шероховатости. Значения до и после обработки требуют проверки профилометром.

Сохранение размеров

Посадочные размеры и геометрия детали должны оставаться в пределах установленных допусков после обработки.

Сокращение ручной зачистки

Цель подбора технологии заключается в полном исключении ручного удаления заусенцев при условии подтверждения качества обработанных деталей.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи деталей, укажите материал, размеры, объем партии и требования к поверхности. Инженеры Inovatec помогут подобрать галтовочную машину, абразивные тела, компаунд и параметры обработки для вашей задачи.