Снятие заусенцев со штампованных деталей

О проекте

Рассматривается удаление заусенцев со штампованных деталей из нержавеющей стали AISI 304. Цель — снять заусенцы и скруглить кромки, не допуская прилипания тонких деталей и заполнения отверстий галтовочными телами.

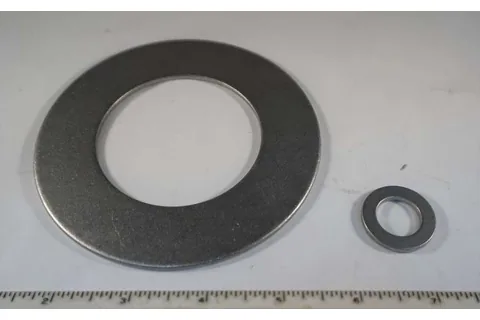
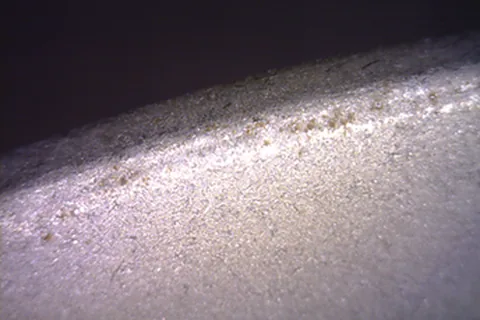
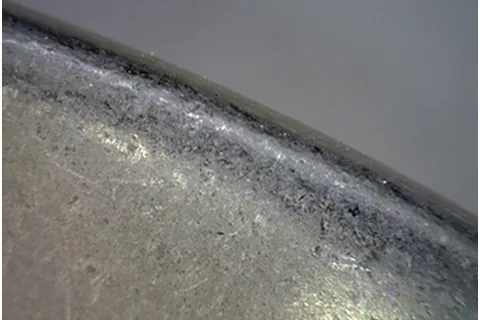
Фотографии 05–08 показывают штампованные детали до и после обработки, включая общий вид и крупные планы. Они служат визуальным примером и не заменяют пробную проверку конкретной партии.

  • Материал: нержавеющая сталь AISI 304
  • Способ изготовления: штамповка
  • Задача: удаление заусенцев и скругление кромок
  • Предварительный вариант оборудования: Inovatec VBS(B)150
  • Рекомендуемое окно пробной обработки: 90–180 минут
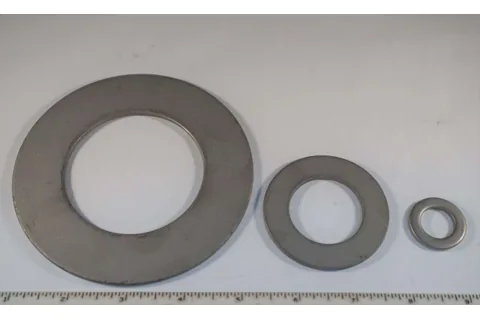
Штампованные детали до удаления заусенцев, общий вид

Штампованные детали до обработки — общий вид

Штампованные детали после удаления заусенцев, общий вид

Штампованные детали после обработки — общий вид

Кромка и отверстие штампованной детали до обработки, крупный план

Кромка и отверстие штампованной детали до обработки — крупный план

Кромка и отверстие штампованной детали после обработки, крупный план

Кромка и отверстие штампованной детали после обработки — крупный план

Исходная задача

Тонкие штампованные детали могут соприкасаться и прилипать друг к другу в загрузке. На пробе нужно отдельно оценить:

Тонкие листовые детали

Контур детали и кромки после удаления заусенцев, включая участки вокруг отверстий.

Кромки и отверстия

Размер и форма отверстий, где заусенец может мешать проходу или зацеплять тело.

Риск застревания тел

Риск застревания тела в отверстии и необходимость сравнить размер 6 × 6 мм с 10 × 10 мм.

Разделение после обработки

Работу стола для разделения: детали не должны уходить вместе с телами, а тела не должны оставаться в отверстиях.

Подбор оборудования и технологии

Предварительно рассматривается виброгалтовочная машина Inovatec VBS(B)150 с номинальным объёмом 150 л и столом для разделения деталей и тел. Для первой пробы предлагаются керамические тела MC, ACT 6 × 6 мм. Если размер или форма отверстий создают риск застревания, сравнение с 10 × 10 мм требует отдельной проверки.

Окно 90–180 минут является ориентиром для пробной обработки. Фактическое время зависит от толщины листа, характера заусенца, загрузки и требуемого скругления кромки.

Виброгалтовочная машина VBS(B)150

Подробные варианты можно посмотреть в каталоге виброгалтовочных машин. Окончательный выбор нужно проверить на конкретных штампованных деталях.

Керамические тела MC 6 × 6 мм

MC керамика и размер тела выбираются не только по скорости резания: для тонких деталей важны отсутствие прилипания, доступ к отверстиям и чистое разделение после цикла.

Сепарация и промывка

Важно: Фото 05–08 не являются сами по себе доказательством подтверждённого результата для любой партии AISI 304. Параметры VBS(B)150, тела 6 × 6 или 10 × 10 мм и время 90–180 минут являются предварительными и требуют испытания.

Параметр Предварительная конфигурация и статус
Материал и процесс Нержавеющая сталь AISI 304; штамповка — исходные данные, требуют подтверждения по партии
Машина Inovatec VBS(B)150 — номинальный объём 150 л, отдельный стол для разделения — рекомендуемый вариант, требует проверки
Галтовочные тела MC керамика, ACT 6 × 6 мм; при риске застревания сравнить 10 × 10 мм — предварительная конфигурация
Время 90–180 минут — окно пробной обработки, не подтверждённый серийный результат
Контроль Прилипание тонких деталей, заусенцы в отверстиях, подбор ячейки сита и отсутствие остаточных тел — проверять после каждого цикла

В таблице собраны исходные варианты оборудования и контроля. Номинальный объём машины не равен фактическому объёму загрузки.

План пробной обработки

Перед серийной обработкой нужно испытать небольшую партию и дополнить фотофиксацию осмотром отверстий, измерением критических размеров и проверкой разделения.

01

Подготовка деталей

Зафиксировать толщину детали, исходные заусенцы, отверстия и зоны, где тонкий лист может деформироваться или прилипнуть.

02

Настройка пробного цикла

Проверить, что выбранное тело не блокирует отверстия и не образует плотную связку тонких деталей в загрузке.

03

Промежуточный контроль

Провести цикл с ограниченной загрузкой в окне 90–180 минут, снимая первый образец через 30 минут и следующие образцы на 90, 120 и 180 минутах.

04

Оценка результата

После выгрузки проверить кромки и отверстия, работу сита, наличие тел в деталях и повреждения от контакта. При необходимости изменить размер тела, загрузку или время; не считать фото без измерений подтверждением результата.

Критерии оценки результата обработки

Результат оценивается по согласованному виду кромок, чистоте отверстий, отсутствию недопустимого прилипания и сохранению формы. Предварительная конфигурация не является подтверждённым производственным результатом.

Удаление заусенцев

Заусенцы удалены с согласованных внешних и внутренних кромок.

Скругление кромок

Кромки получили требуемое скругление без чрезмерного снятия металла.

Сохранение формы и отверстий

Форма детали и функциональные отверстия сохраняются в заданных пределах.

Отсутствие прилипания

Тонкие детали не слиплись и не получили недопустимых следов контакта.

Разделение и чистота деталей

После разделения в отверстиях и на деталях не осталось галтовочных тел.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи штампованных деталей в центр кейсов, укажите материал, толщину, размеры отверстий и требования к кромкам. Инженеры помогут определить программу пробы. Посмотрите также кейс по деликатной обработке латунных деталей.