Деликатная обработка прецизионных деталей

О проекте

Рассматривается деликатная обработка прецизионных деталей из латуни после токарно-фрезерной обработки. Цель — удалить заусенцы, сохранив резьбу, посадочные поверхности, размеры и функциональные отверстия.

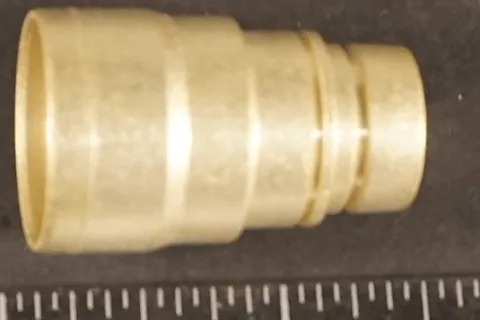
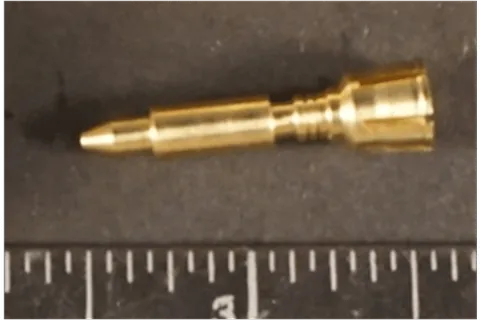
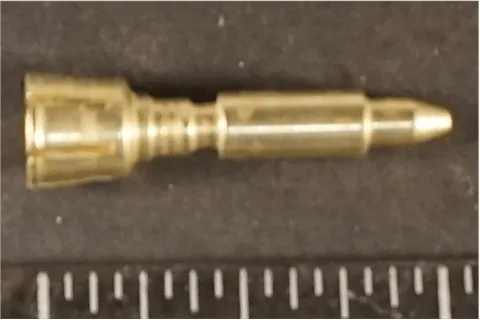
Фотографии показывают два типа латунных деталей до и после обработки. Они иллюстрируют внешний вид образцов, но не доказывают, что для них уже применялись разделители или специальная оснастка для предотвращения взаимных ударов.

  • Материал: латунь
  • Способ изготовления: токарно-фрезерная обработка
  • Задача: удаление заусенцев с защитой критических поверхностей
  • Предварительный вариант оборудования: Inovatec TVB(A)240
  • Рекомендуемое окно пробной обработки: 30–60 минут
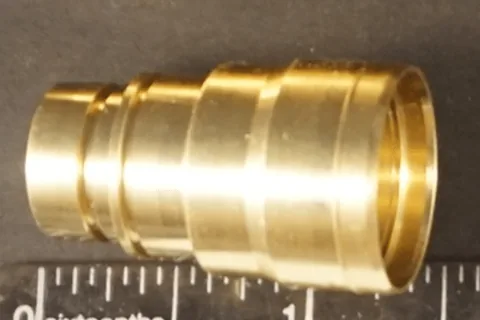
Прецизионная латунная деталь до обработки, образец 1

Деталь 1 до обработки

Прецизионная латунная деталь после обработки, образец 1

Деталь 1 после обработки

Прецизионная латунная деталь до обработки, образец 2

Деталь 2 до обработки

Прецизионная латунная деталь после обработки, образец 2

Деталь 2 после обработки

Исходная задача

Для прецизионных латунных деталей интенсивность обработки должна быть ограничена функциональными поверхностями. На пробе необходимо проверить:

Защита от взаимных ударов

Исключить повреждения деталей при контакте и проверить необходимость независимых отсеков или специальной оснастки.

Резьба и посадки

Осмотреть резьбовые и посадочные поверхности после цикла, включая входы и выходы инструмента.

Размеры и отверстия

Проверить критические размеры, пересекающиеся отверстия и зоны, где заусенец может закрывать проход.

Застревание тел

Установить, не попадают ли мягкие тела в каналы и отверстия и насколько легко выполняется последующее разделение.

Подбор оборудования и технологии

Предварительно рассматривается виброгалтовочная машина Inovatec TVB(A)240. Для защиты деталей предлагается отдельный отсек или приспособление, однако наличие, конструкция и совместимость разделителей требуют технического подтверждения.

В качестве исходного варианта рассматриваются мягкие низкорежущие смоляные тела 6–10 мм. Окно 30–60 минут — ориентир для пробы; фактическое время зависит от формы заусенца, загрузки и требований к поверхности.

Виброгалтовочная машина TVB(A)240

Подробные варианты оборудования можно посмотреть в каталоге виброгалтовочных машин. Окончательный выбор требует проверки на конкретных образцах.

Разделители и оснастка

В качестве исходного варианта рассматриваются мягкие низкорежущие смоляные тела 6–10 мм. Окно 30–60 минут — ориентир для пробы; фактическое время зависит от формы заусенца, загрузки и требований к поверхности.

Мягкие низкорежущие тела

Важно: Фото 17–20 не являются доказательством уже применённой перегородки или оснастки против столкновений. Конструкция разделителей, тела и время являются предварительными и требуют технической проверки на реальных деталях.

Параметр Предварительная конфигурация и статус
Машина Inovatec TVB(A)240 — Рекомендуемый вариант, требует проверки
Защита деталей Независимые отсеки или приспособление — Кандидатное решение, не подтверждено фото
Галтовочные тела Мягкие низкорежущие тела 6–10 мм — Исходный вариант для пробы
Время 30–60 минут — Окно пробной обработки
Контроль Резьба, посадки, размеры, отверстия и остаточные тела — Проверять после каждого цикла

В таблице собраны исходные варианты оборудования и контроля. Номинальный объём чаши не равен фактическому объёму загрузки.

План пробной обработки

Перед запуском серийной обработки необходимо проверить технологию на небольшой партии деталей. Результаты фотофиксации дополняются измерениями и осмотром критических зон.

01

Подготовка деталей

Разделить детали по типу и зафиксировать резьбы, посадки, критические размеры, отверстия и исходные заусенцы.

02

Настройка пробного цикла

Проверить выбранный способ разделения или оснастку на отсутствие острых зон, которые сами могут повредить деталь.

03

Промежуточный контроль

Провести короткий цикл в пределах 30–60 минут с ограниченной загрузкой и мягкими телами.

04

Оценка результата

Осмотреть детали после выгрузки, удалить возможные тела из отверстий и проверить резьбы, посадки и размеры. При необходимости изменить разделение, фиксацию, размер тел или время; не считать отсутствие видимых повреждений без измерений доказательством сохранения допуска.

Критерии оценки результата обработки

Качество обработки оценивается по согласованным визуальным и измерительным критериям. Предварительные параметры не являются подтверждённым результатом серийной обработки.

Защита от взаимных ударов

Заусенцы удалены с согласованных зон без повреждения критических поверхностей.

Резьба и посадки

Резьба и посадочные поверхности проходят контроль сопряжения или измерения.

Размеры и отверстия

Размеры и функциональные отверстия сохраняются в заданных пределах.

Застревание тел

Детали не получили недопустимых следов взаимного удара, а схема разделения действительно работает на пробной загрузке.

Контроль после выгрузки

В отверстиях и каналах не осталось галтовочных тел; способ выгрузки и проверки зафиксирован.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи деталей, укажите материал, размеры, объём партии и требования к поверхности. Инженеры Inovatec помогут подобрать оборудование и параметры пробной обработки. Посмотрите также связанный кейс по алюминиевым деталям.