Полирование латунных деталей
О проекте
Рассматривается удаление заусенцев со штампованных деталей из нержавеющей стали AISI 304. Цель — снять заусенцы и скруглить кромки, не допуская прилипания тонких деталей и заполнения отверстий галтовочными телами.
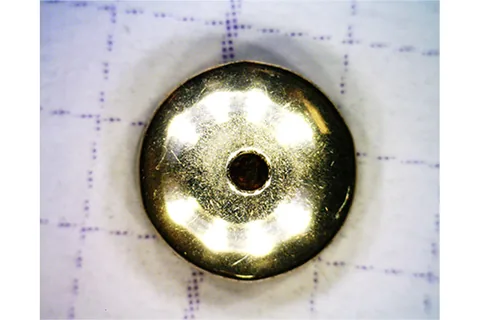
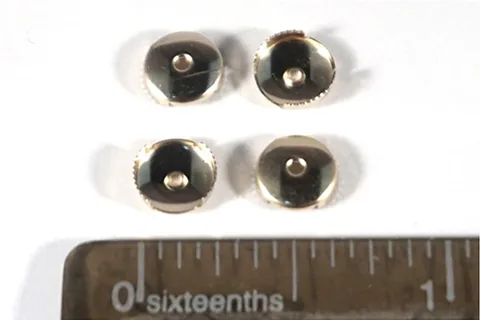
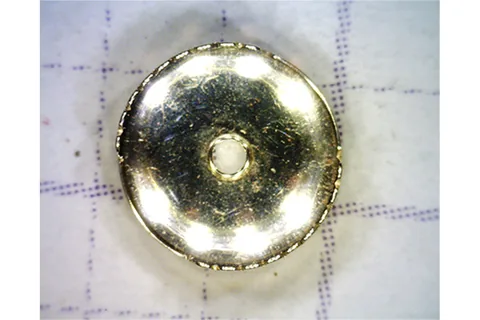
Фотографии 05–08 показывают штампованные детали до и после обработки, включая общий вид и крупные планы. Они служат визуальным примером и не заменяют пробную проверку конкретной партии.
- Материал: нержавеющая сталь AISI 304
- Способ изготовления: штамповка
- Задача: удаление заусенцев и скругление кромок
- Предварительный вариант оборудования: Inovatec VBS(B)150
- Рекомендуемое окно пробной обработки: 90–180 минут
Исходная задача
Для латуни важен не только визуальный блеск, но и согласованность поверхности после двух разных этапов. В пробе необходимо проверить:
Подбор оборудования и технологии
Предварительно рассматривается виброгалтовочная машина Inovatec VB(A)100. Для первого этапа предлагаются смоляные тела 15 × 15 мм, для второго — нержавеющие тела AISI 304 диаметром 3 или 5 мм. Конкретное сочетание тел, жидкости и времени требует проверки на фактической геометрии и требуемом блеске.
Суммарное окно 3–6 часов относится к двум стадиям вместе и не является подтверждённым временем готового изделия. Между стадиями необходимо предусмотреть промывку и контроль переноса загрязнений.
| Параметр | Предварительная конфигурация и статус |
|---|---|
| Машина | Inovatec VB(A)100 — Рекомендуемый вариант, требует проверки |
| Этап 1 | Смоляные тела 15 × 15 мм — Предварительное шлифование |
| Этап 2 | Нержавеющие тела AISI 304, Ø3 или Ø5 мм — Полирование, размер требует проверки |
| Время | Суммарно 3–6 часов — Окно двух пробных этапов |
| Переход | Промывка и контроль переноса загрязнений — Обязательная проверка процесса |
В таблице собраны исходные варианты оборудования и контроля. Номинальный объём чаши не равен фактическому объёму загрузки.
План пробной обработки
Перед запуском серийной обработки необходимо проверить технологию на небольшой партии деталей. Результаты фотофиксации дополняются измерениями и осмотром критических зон.
Критерии оценки результата обработки
Качество обработки оценивается по согласованным визуальным и измерительным критериям. Предварительные параметры не являются подтверждённым результатом серийной обработки.