Финишная обработка металлических 3D-печатных деталей

О проекте

Рассматривается удаление заусенцев со штампованных деталей из нержавеющей стали AISI 304. Цель — снять заусенцы и скруглить кромки, не допуская прилипания тонких деталей и заполнения отверстий галтовочными телами.

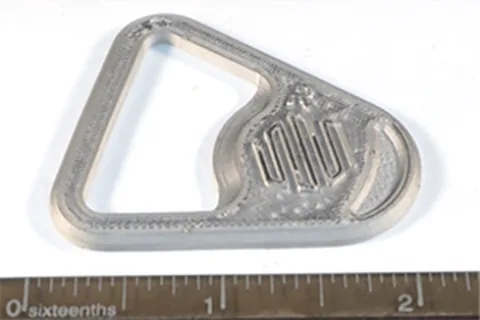
Фотографии 05–08 показывают штампованные детали до и после обработки, включая общий вид и крупные планы. Они служат визуальным примером и не заменяют пробную проверку конкретной партии.

  • Материал: нержавеющая сталь AISI 304
  • Способ изготовления: штамповка
  • Задача: удаление заусенцев и скругление кромок
  • Предварительный вариант оборудования: Inovatec VBS(B)150
  • Рекомендуемое окно пробной обработки: 90–180 минут
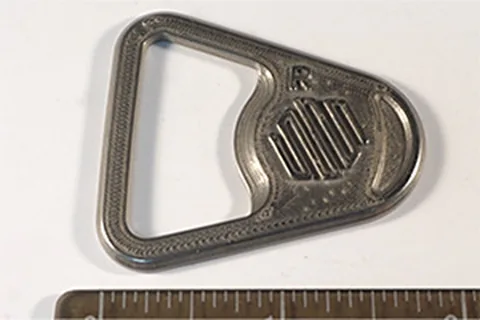
Металлическая 3D-печатная деталь после финишной обработки

После финишной обработки — основной вид

Металлическая 3D-печатная деталь до финишной обработки

До финишной обработки

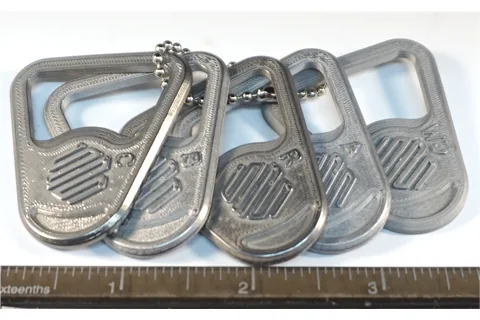
Образцы металлических 3D-печатных поверхностей

Образцы разных поверхностей

Исходная задача

Аддитивные детали могут сочетать тонкие стенки, внутренние каналы и остатки порошка. Поэтому оценка должна включать не только внешний вид:

Тонкие стенки

Проверить, не меняется ли геометрия тонких элементов под воздействием рабочей загрузки.

Сложные каналы

Установить, не застревают ли тела и не остаются ли загрязнения в закрытых или пересекающихся каналах.

Остаточный порошок

Проверить удаление порошка до и после цикла, включая внутренние полости и зоны, доступные только продувкой или промывкой.

Различие материалов

Отдельно сопоставить 17-4PH на фотографиях с кандидатными пробами 316L и AlSi10Mg; переносить режим между материалами без проверки нельзя.

Подбор оборудования и технологии

Предварительно рассматривается виброгалтовочная машина Inovatec VB(B)100. Для 316L в конфигурации указаны керамические тела MC 6 × 6 мм; для AlSi10Mg — лёгкие смоляные тела 6–10 мм. Эти варианты относятся к отдельным пробам и не являются утверждёнными режимами для показанного образца 17-4PH.

Для 316L в материалах указано ориентировочное окно 4–8 часов, а для AlSi10Mg — отдельные точки 30, 60 и 120 минут. Это план испытаний, необходимый для сравнения материалов, геометрии и риска застревания тел.

Виброгалтовочная машина VB(B)100

Подробные варианты оборудования можно посмотреть в каталоге виброгалтовочных машин. Окончательный выбор требует проверки на конкретных образцах.

Отдельные варианты для 316L и AlSi10Mg

Для 316L в материалах указано ориентировочное окно 4–8 часов, а для AlSi10Mg — отдельные точки 30, 60 и 120 минут. Это план испытаний, необходимый для сравнения материалов, геометрии и риска застревания тел.

Контроль внутренних полостей

Важно: Фотографии 14–16 показывают образцы 17-4PH; кандидатные варианты 316L и AlSi10Mg требуют отдельных испытаний. Нельзя заявлять снижение Ra, отсутствие порошка или подтверждённое время без протокола испытаний.

Параметр Предварительная конфигурация и статус
Машина Inovatec VB(B)100 — Рекомендуемый вариант, требует проверки
17-4PH Показан на исходных фотографиях — Отдельный образец, режим не подтверждён
316L Керамика MC 6 × 6 мм; ориентир 4–8 часов — Отдельный кандидатный сценарий
AlSi10Mg Лёгкие смоляные тела 6–10 мм; точки 30/60/120 минут — Отдельный кандидатный сценарий
Контроль Порошок, каналы, стенки, шероховатость — Проверить на каждом материале отдельно

В таблице собраны исходные варианты оборудования и контроля. Номинальный объём чаши не равен фактическому объёму загрузки.

План пробной обработки

Перед запуском серийной обработки необходимо проверить технологию на небольшой партии деталей. Результаты фотофиксации дополняются измерениями и осмотром критических зон.

01

Подготовка деталей

Зафиксировать материал, направление печати, толщину стенок, каналы и исходную шероховатость каждой серии образцов.

02

Настройка пробного цикла

Удалить свободный порошок до цикла и отдельно записать состояние внутренних полостей.

03

Промежуточный контроль

Провести пробу на одном материале и одной геометрии, начиная с безопасного короткого времени и контролируя застревание тел.

04

Оценка результата

Проверить внешнюю и внутреннюю поверхность, геометрию тонких стенок, доступность очистки и остаточный порошок. Не переносить время и тела с 17-4PH на 316L или AlSi10Mg без отдельной пробы и сравнения измерений.

Критерии оценки результата обработки

Качество обработки оценивается по согласованным визуальным и измерительным критериям. Предварительные параметры не являются подтверждённым результатом серийной обработки.

Тонкие стенки

Шероховатость снижена в согласованных доступных зонах без потери критической геометрии.

Сложные каналы

Тонкие стенки, каналы и кромки не получили недопустимой деформации или сколов.

Остаточный порошок

После обработки не осталось недопустимого количества порошка или застрявших тел.

Различие материалов

Результаты 17-4PH, 316L и AlSi10Mg записаны раздельно и не объединены в один подтверждённый кейс.

Контроль материала и Ra

Ra и время цикла подтверждены измерениями по каждому материалу, а не выводятся только из фотографий.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи деталей, укажите материал, размеры, объём партии и требования к поверхности. Инженеры Inovatec помогут подобрать оборудование и параметры пробной обработки. Посмотрите также связанный кейс по алюминиевым деталям.