Полирование латунных деталей

О проекте

Рассматривается удаление заусенцев со штампованных деталей из нержавеющей стали AISI 304. Цель — снять заусенцы и скруглить кромки, не допуская прилипания тонких деталей и заполнения отверстий галтовочными телами.

Фотографии 05–08 показывают штампованные детали до и после обработки, включая общий вид и крупные планы. Они служат визуальным примером и не заменяют пробную проверку конкретной партии.

  • Материал: нержавеющая сталь AISI 304
  • Способ изготовления: штамповка
  • Задача: удаление заусенцев и скругление кромок
  • Предварительный вариант оборудования: Inovatec VBS(B)150
  • Рекомендуемое окно пробной обработки: 90–180 минут
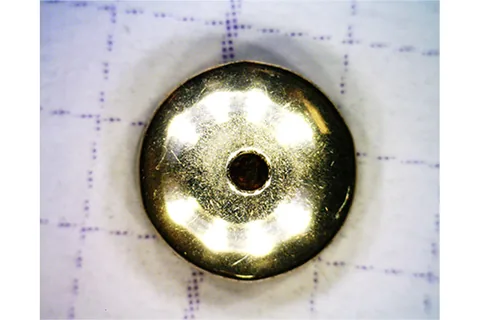
Латунная деталь после полирования

После полирования — основной вид

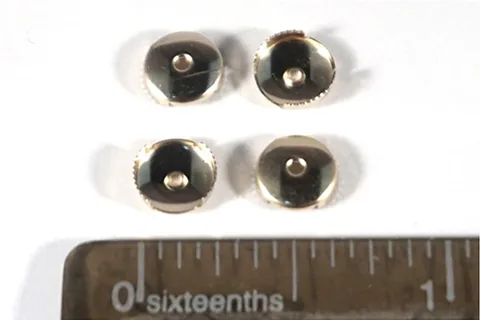
Латунные детали до полирования

До полирования

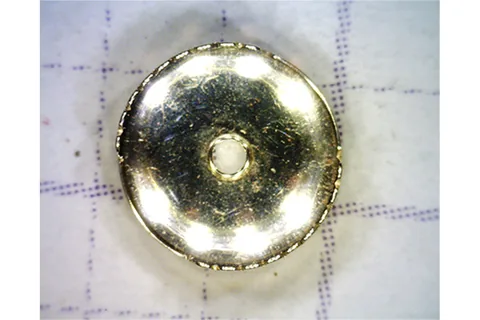
Латунная деталь после полирования, другой ракурс

После полирования — другой ракурс

Исходная задача

Для латуни важен не только визуальный блеск, но и согласованность поверхности после двух разных этапов. В пробе необходимо проверить:

Следы предыдущей обработки

Оценить, насколько равномерно первый этап убирает риски и следы инструмента без чрезмерного съёма металла.

Однородность блеска

Сравнить открытые поверхности и зоны сложной формы после перехода на полировальные тела.

Контроль царапин

Исключить появление новых заметных царапин из-за загрязнения, неправильного разделения этапов или неподходящих тел.

Совместимость этапов

Подтвердить сочетание типа тел, обработки поверхности и рабочей жидкости для каждой стадии отдельно.

Подбор оборудования и технологии

Предварительно рассматривается виброгалтовочная машина Inovatec VB(A)100. Для первого этапа предлагаются смоляные тела 15 × 15 мм, для второго — нержавеющие тела AISI 304 диаметром 3 или 5 мм. Конкретное сочетание тел, жидкости и времени требует проверки на фактической геометрии и требуемом блеске.

Суммарное окно 3–6 часов относится к двум стадиям вместе и не является подтверждённым временем готового изделия. Между стадиями необходимо предусмотреть промывку и контроль переноса загрязнений.

Виброгалтовочная машина VB(A)100

Подробные варианты оборудования можно посмотреть в каталоге виброгалтовочных машин. Окончательный выбор требует проверки на конкретных образцах.

Двухэтапная схема обработки

Суммарное окно 3–6 часов относится к двум стадиям вместе и не является подтверждённым временем готового изделия. Между стадиями необходимо предусмотреть промывку и контроль переноса загрязнений.

Переход между этапами

Важно: Фотографии относятся к латунным штампованным декоративным деталям и не должны описываться как завершённый кейс по точёным сантехническим деталям. Двухэтапная схема, тела и время являются предварительным вариантом для проверки.

Параметр Предварительная конфигурация и статус
Машина Inovatec VB(A)100 — Рекомендуемый вариант, требует проверки
Этап 1 Смоляные тела 15 × 15 мм — Предварительное шлифование
Этап 2 Нержавеющие тела AISI 304, Ø3 или Ø5 мм — Полирование, размер требует проверки
Время Суммарно 3–6 часов — Окно двух пробных этапов
Переход Промывка и контроль переноса загрязнений — Обязательная проверка процесса

В таблице собраны исходные варианты оборудования и контроля. Номинальный объём чаши не равен фактическому объёму загрузки.

План пробной обработки

Перед запуском серийной обработки необходимо проверить технологию на небольшой партии деталей. Результаты фотофиксации дополняются измерениями и осмотром критических зон.

01

Подготовка деталей

Зафиксировать исходные риски, направление следов обработки и участки, где требуется одинаковый внешний вид.

02

Настройка пробного цикла

Провести первый этап со смоляными телами и оценить удаление следов без потери критической геометрии.

03

Промежуточный контроль

Промыть детали, исключить перенос загрязнений и проверить поверхность перед полированием.

04

Оценка результата

Провести второй этап с нержавеющими телами выбранного диаметра, затем сравнить блеск и наличие новых царапин. Согласовать критерии визуального сравнения, при необходимости добавить измерение блеска и шероховатости.

Критерии оценки результата обработки

Качество обработки оценивается по согласованным визуальным и измерительным критериям. Предварительные параметры не являются подтверждённым результатом серийной обработки.

Следы предыдущей обработки

Следы предыдущей обработки уменьшены в согласованных зонах.

Однородность блеска

Блеск визуально однороден на основной поверхности и в доступных переходах формы.

Контроль царапин

После второго этапа не появились новые заметные царапины или пятна.

Совместимость этапов

Переход между этапами не вызывает переноса загрязнений и изменения цвета поверхности.

Контроль результата

Фактические показатели блеска, Ra и время цикла фиксируются только по результатам согласованной пробы.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи деталей, укажите материал, размеры, объём партии и требования к поверхности. Инженеры Inovatec помогут подобрать оборудование и параметры пробной обработки. Посмотрите также связанный кейс по алюминиевым деталям.