Снятие заусенцев со штампованных деталей
О проекте
Рассматривается удаление заусенцев со штампованных деталей из нержавеющей стали AISI 304. Цель — снять заусенцы и скруглить кромки, не допуская прилипания тонких деталей и заполнения отверстий галтовочными телами.
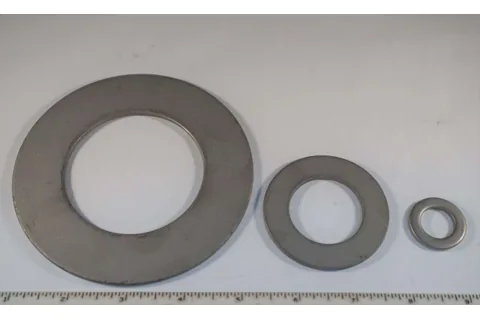
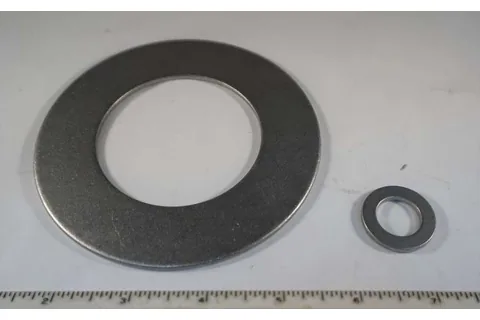
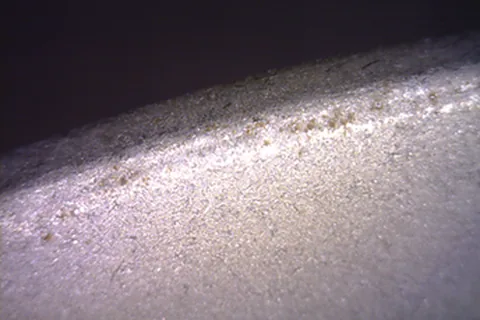
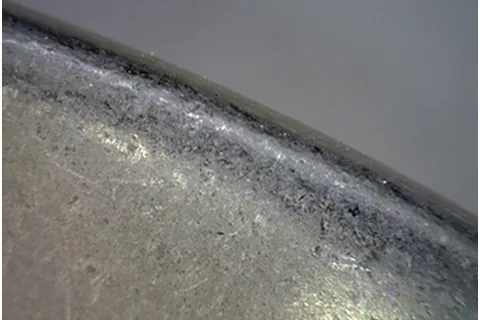
Фотографии 05–08 показывают штампованные детали до и после обработки, включая общий вид и крупные планы. Они служат визуальным примером и не заменяют пробную проверку конкретной партии.
- Материал: нержавеющая сталь AISI 304
- Способ изготовления: штамповка
- Задача: удаление заусенцев и скругление кромок
- Предварительный вариант оборудования: Inovatec VBS(B)150
- Рекомендуемое окно пробной обработки: 90–180 минут
Исходная задача
Тонкие штампованные детали могут соприкасаться и прилипать друг к другу в загрузке. На пробе нужно отдельно оценить:
Подбор оборудования и технологии
Предварительно рассматривается виброгалтовочная машина Inovatec VBS(B)150 с номинальным объёмом 150 л и столом для разделения деталей и тел. Для первой пробы предлагаются керамические тела MC, ACT 6 × 6 мм. Если размер или форма отверстий создают риск застревания, сравнение с 10 × 10 мм требует отдельной проверки.
Окно 90–180 минут является ориентиром для пробной обработки. Фактическое время зависит от толщины листа, характера заусенца, загрузки и требуемого скругления кромки.
| Параметр | Предварительная конфигурация и статус |
|---|---|
| Материал и процесс | Нержавеющая сталь AISI 304; штамповка — исходные данные, требуют подтверждения по партии |
| Машина | Inovatec VBS(B)150 — номинальный объём 150 л, отдельный стол для разделения — рекомендуемый вариант, требует проверки |
| Галтовочные тела | MC керамика, ACT 6 × 6 мм; при риске застревания сравнить 10 × 10 мм — предварительная конфигурация |
| Время | 90–180 минут — окно пробной обработки, не подтверждённый серийный результат |
| Контроль | Прилипание тонких деталей, заусенцы в отверстиях, подбор ячейки сита и отсутствие остаточных тел — проверять после каждого цикла |
В таблице собраны исходные варианты оборудования и контроля. Номинальный объём машины не равен фактическому объёму загрузки.
План пробной обработки
Перед серийной обработкой нужно испытать небольшую партию и дополнить фотофиксацию осмотром отверстий, измерением критических размеров и проверкой разделения.
Критерии оценки результата обработки
Результат оценивается по согласованному виду кромок, чистоте отверстий, отсутствию недопустимого прилипания и сохранению формы. Предварительная конфигурация не является подтверждённым производственным результатом.