Удаление окалины со стальных деталей

О проекте

Рассматривается предварительная схема очистки стальных деталей от окалины и поверхностных окислов. В техническом сценарии указаны стали 40Х и 45, полученные после горячей ковки и термообработки; точное состояние поверхности и допустимый съём металла необходимо подтвердить на образцах.

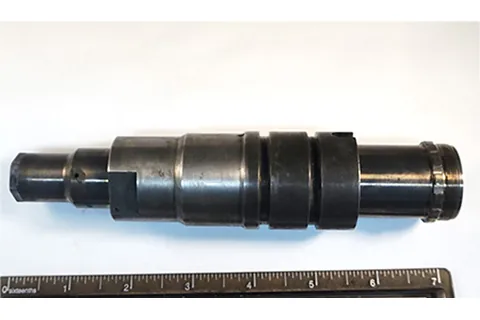
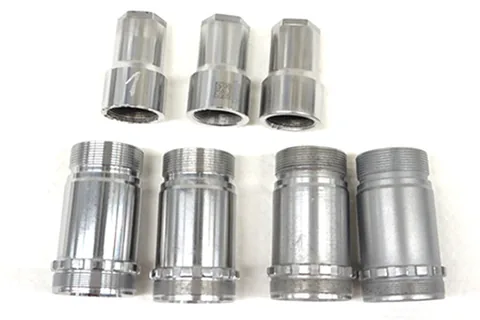
Две фотографии показывают стальные детали до и после очистки в качестве визуального референса. Они не являются протоколом измерений для окалины на термообработанных поковках и не должны трактоваться как подтверждённый производственный результат.

  • Материал: сталь 40Х / 45, вариант для проверки
  • Задача: удаление окалины и поверхностных окислов
  • Предварительный вариант оборудования: Inovatec VB(B)200
  • Исходная загрузка: керамические тела FC, ACT 15 × 15 мм
  • Рекомендуемое окно пробы: 2–4 часа
Стальная деталь до очистки поверхности

До очистки поверхности

[
Стальные детали после очистки поверхности

После очистки поверхности

[

Исходная задача

Очистка стали от окалины требует баланса между интенсивностью воздействия и сохранением основного металла. На пробе следует разделить визуальную оценку и измерительный контроль:

Толщина окалины

Зафиксировать исходную толщину и неоднородность слоя на разных участках детали.

Съём основного металла

Проверить, не меняются ли критические размеры и форма при выбранной интенсивности обработки.

Равномерность очистки

Сравнить труднодоступные зоны, торцы и углубления с открытыми поверхностями.

Защита после очистки

Согласовать промывку, сушку и последующую защиту от повторного окисления после обработки.

Подбор оборудования и технологии

Предварительно рассматривается виброгалтовочная машина Inovatec VB(B)200 с керамическими телами FC формы ACT 15 × 15 мм. При значительном риске застревания или необходимости изменить интенсивность можно сравнить ACT 20 × 20 мм, но выбор должен быть подтверждён геометрией детали и фактическим слоем окалины.

Основной контроль — не только визуальная чистота, но и отсутствие недопустимого съёма базового металла. Время 2–4 часа является окном пробной обработки, а не заявлением о фактически полученном времени цикла.

Виброгалтовочная машина VB(B)200

Подробные варианты оборудования можно посмотреть в каталоге виброгалтовочных машин. Окончательный выбор требует проверки на конкретных образцах.

Керамические тела FC

Основной контроль — не только визуальная чистота, но и отсутствие недопустимого съёма базового металла. Время 2–4 часа является окном пробной обработки, а не заявлением о фактически полученном времени цикла.

Промывка и защита после очистки

Важно: Изображения 09–10 — визуальный референс стальных деталей до и после очистки, а не доказательство очистки термообработанных поковок. Нельзя заявлять фактическую степень удаления окалины, Ra, производительность или срок цикла без протокола испытаний.

Параметр Предварительная конфигурация и статус
Машина Inovatec VB(B)200 — Рекомендуемый вариант, требует проверки
Галтовочные тела Керамика FC, ACT 15 × 15 мм — Исходный вариант для пробы
Альтернатива Сравнить ACT 20 × 20 мм — Требует проверки геометрии
Время 2–4 часа — Окно пробной обработки
После обработки Промывка, сушка и защита от повторного окисления — Подобрать по требованию заказчика

В таблице собраны исходные варианты оборудования и контроля. Номинальный объём чаши не равен фактическому объёму загрузки.

План пробной обработки

Перед запуском серийной обработки необходимо проверить технологию на небольшой партии деталей. Результаты фотофиксации дополняются измерениями и осмотром критических зон.

01

Подготовка деталей

Сделать карту исходной поверхности: толщина окалины, зоны с различной плотностью слоя, критические размеры и участки, где металл нельзя интенсивно снимать.

02

Настройка пробного цикла

Начать с ограниченного цикла в пределах 2–4 часов и отобрать промежуточные образцы для сравнения.

03

Промежуточный контроль

Проверить равномерность удаления окалины на торцах, в углублениях и на переходах формы.

04

Оценка результата

Сопоставить внешний вид с измерением размеров и состоянием поверхности; отдельно зафиксировать остаточные окислы и следы контакта. После согласования результата определить промывку, сушку и временную либо постоянную защиту от коррозии.

Критерии оценки результата обработки

Качество обработки оценивается по согласованным визуальным и измерительным критериям. Предварительные параметры не являются подтверждённым результатом серийной обработки.

Толщина окалины

Окалина удалена равномерно в согласованных зонах.

Съём основного металла

Основной металл и критические размеры сохранены в пределах допуска.

Равномерность очистки

В углублениях и на торцах не осталось недопустимых участков окисления.

Послеобработочная защита

После промывки и сушки поверхность не имеет загрязнений, способных помешать последующей операции.

Контроль результата

Способ защиты от повторного окисления согласован с последующим хранением или процессом покрытия.

Нужна обработка похожих деталей?

Отправьте фотографии или чертежи деталей, укажите материал, размеры, объём партии и требования к поверхности. Инженеры Inovatec помогут подобрать оборудование и параметры пробной обработки. Посмотрите также связанный кейс по алюминиевым деталям.